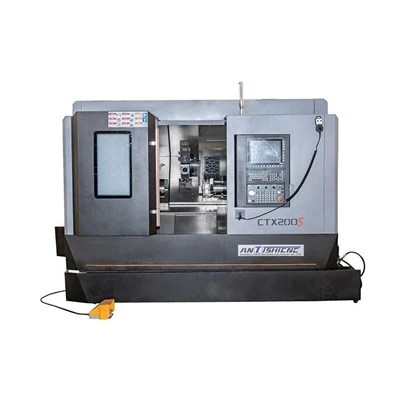
Om du någonsin har spenderat tid på att köra en Fanuc CNC-svarv, vet du hur frustrerande det är när ett arbetsstyckes koncentricitet är avstängd. En felaktig installation, en liten felkalibrering eller till och med en sliten chuck, och du sitter kvar med delar som inte passar, blir avvisade eller kostar dig tid och pengar. Jag har varit i CNC-svarvspelet i över 12 år nu och arbetat direkt med butiker för att lösa dessa exakta problem, och jag har från första hand sett att koncentricitetsproblem sällan kommer från själva maskinen - de kommer från små steg som är lätta att missa i installation, drift och underhåll. Som någon som levererar Fanuc CNC-svarvar har jag sammanställt den här praktiska guiden utan ludd för att se till att dina arbetsstycken förblir perfekt koncentriska varje gång.
Först och främst, låt oss få en sak klar: koncentricitet handlar inte om att gissa – det handlar om process. Många nya operatörer går direkt till cykelstart utan att dubbelkolla grunderna, och det är där misstag händer. Låt oss börja med arbetshållningen, för det här är den enskilt största faktorn som jag ser att butiker stökar till. Din chuck är anslutningspunkten mellan ditt arbetsstycke och maskinen, så om den inte sitter rätt spelar inget annat roll. Jag har haft kunder som ringer mig klockan 2 i panik eftersom de körde 50 dåliga delar och spårade det tillbaka till en chuck som inte var jämnt åtdragen. När du sätter upp en del på en Fanuc-svarv, dra inte bara chucknyckeln tills den tar stopp. Jag använder metoden "moment till spec" varje gång, och jag säger åt alla mina kunder att ha en momentnyckel nära sin maskin - inga undantag. Speciellt för chuckar med tre käftar måste du dra åt varje käft stegvis, i ett kors och tvärs, till 80 % av chuckens rekommenderade vridmoment och sedan göra en andra passage till 100 %. Det förhindrar att käftarna förskjuts när du drar åt, vilket ger bort koncentriciteten snabbare än något annat.
Vänta, och om du kör större delar eller delar med oregelbundna former, kanske en vanlig trekäft inte skär den. Det är då en chuck med fyra käftar eller spännhylsor är din bästa insats, men även då måste du stämma överens. Jag lär alltid operatörer att använda en mätklocka för detta - du vill kontrollera utloppet vid delens ytterdiameter innan du ens börjar programmera. De flesta Fanuc-kontroller har en enkel funktion för att justera käftförskjutningar i farten, så du behöver inte manuellt lossa och dra åt käftarna ett dussin gånger. Jag har sett butiker hoppa över det här steget för att spara 10 minuter och sluta slösa bort en timme på att laga dåliga delar. Inte värt det.
Därefter, maskininställning och kalibrering - det här är inte bara för serviceteknikerna, okej? Även om du köpte en top-of-the-line Fanuc CNC-svarv som denPlattbädd CNC-svarvmaskinJag levererar, din maskin behöver regelbundna kontroller för att hålla den igång. Det vanligaste misstaget här är att ignorera maskinens inriktning. Med tiden kan sätten, spindeln och tornet förskjutas en liten bit, och det bidrar till dålig koncentricitet, särskilt på långa delar. Jag rekommenderar att du gör en snabb inriktningskontroll var 500:e drifttimme. Du behöver inte ett enormt verktyg på labbnivå - bara en precisionsstång, en mätklocka och en rak kant. Kör stången längs Z-axeln och kontrollera att det inte finns några utfall; om det är mer än 0,001 tum, ring din servicetekniker. Fanuc-maskiner är byggda för att hålla inriktning, men de är inte oförstörbara - särskilt om de körs i en hektisk butik med tunga delar.
Spindelrunout är en annan stor som folk förbiser. Spindeln är det som snurrar arbetsstycket, så om det vinglar kommer din del att vara orund innan den ens vidrör verktyget. För att kontrollera spindelns lopp, montera en teststång i chucken, snurra den långsamt och använd en mätklocka för att mäta vid stångens spets. Om runout är över 0,0005 tum är det ett problem. Ibland är det bara en smutsig spindelavsmalning - ta en ren, luddfri trasa (inga pappershanddukar, de lämnar ludd!) och torka av konan och baksidan av teststången. Jag har fixat så många "dåliga spindel"-samtal bara genom att göra det. Om den fortfarande är avstängd kan du behöva justera spindellagrets förspänning, vilket är något du kan göra med Fanuc-kontrollens diagnostiska skärmar - du behöver inte demontera det hela.
Programmering och verktygsinställning kommer härnäst, och jag ser att så många operatörer skär hörn också här. När du rör vid verktyg, se till att du använder samma arbetshållningsinställning som du kommer att använda för produktion. Vänta, det låter självklart, men du skulle bli förvånad över hur många människor som rör vid verktyg med arbetsstycket borttaget eller med ett annat chucktryck. Om din chucks tryck är 1 000 PSI för produktion, ta inte av med 500 PSI - den lilla skillnaden i arbetsstyckets position kommer att leda till koncentricitet. Var också uppmärksam på verktygsslitage. Även ett nytt skär kommer att slitas lite efter 10 eller 20 delar, och det kan förskjuta verktygsspetsen med en tusendels tum, vilket summerar till långa delar. Fanuc-reglagen har funktioner för förskjutning av verktygsslitage, så att du kan justera det snabbt mellan körningarna. Jag sätter en regel för mina kunder: kontrollera verktygsslitaget efter var 50:e del, och gör en fullständig verktygsoffsetkontroll var 100:e del. Det är mycket enklare än att omarbeta en hel sats av dåliga delar.
Vänta, om du utför några fräsoperationer på din Fanuc-svarv, som spårning eller borrning, och du behöver både svarvade och frästa funktioner för att vara koncentriska, kanske en standardsvarv inte räcker. Det är då aTurn Mill Center Machinekommer väl till pass. Dessa maskiner är byggda för att synkronisera svarv- och fräsaxlarna, så att du inte behöver fixera om delen, vilket är den främsta orsaken till koncentricitetsproblem för fleroperationsdelar. Jag hade en kund förra året som körde bilmotorventiler på en vanlig horisontell svarv, och de fick 0,003 tum av koncentricitetsfel eftersom de var tvungna att vända delen för att fräsa ändarna. Bytte till ett svarvverkscenter, och de fick ner det till 0,0008 tum under deras spec, och de sparade två timmar per parti delar. Det är den typen av vinst som gör investeringen värd det, helt klart.


Låt oss också prata om delmaterial och fixtur för udda former. Om du kör en del som är asymmetrisk, som ett skaft med ett kilspår, kan du inte bara kasta det i en trekäft och gå. Använd mjuka käftar som du har bearbetat specifikt för den delen. Att bearbeta mjuka käftar för att matcha arbetsstyckets ytterdiameter innebär en perfekt passform, inga mellanrum, inga skiftningar. Jag lär alltid mina kunder att bearbeta mjuka käftar på själva svarven, medan käftarna är monterade i chucken. På så sätt ser du till att käftens innerdiameter är perfekt koncentrisk med maskinens spindel. Det tar ytterligare 10 minuter, men det eliminerar 90 % av fixturrelaterade koncentricitetsfel. Jag kan inte berätta hur många gånger jag har sett butiker använda generiska hårda käftar för anpassade delar, och undrar varför deras delar är off-center.
En annan sak som ofta förbises: förberedelse av delar. Se till att det råa arbetsstycket du använder själv är koncentriskt. Om du vänder en stångstock, kontrollera dess OD-utlopp innan du sätter den i chucken. En stång som är böjd eller har en stor plats på OD kommer aldrig att vara koncentrisk, oavsett hur bra din inställning är. Jag har en bärbar urtavla i varje verktygslåda jag ger till nya kunder, och jag säger åt dem att kontrollera varje barbestånd före installation. Om det finns mer än 0,002 tum av runout, byt ut det mot en annan stapel. Det är ett litet steg, men det sparar så mycket frustration senare.
Vänta, vad händer när du springer långa, smala delar? De är knepiga eftersom de böjer sig under skärkraften, vilket kastar bort koncentriciteten. Jag rekommenderar alltid att du använder ett stadigt stöd eller ett stöd för delar som är längre än 10 gånger deras diameter. Se till att resten är justerad precis rätt-för hårt, och det kommer att göra en del eller lägga till friktion; för löst och delen kommer fortfarande att böjas. Fanuc-kontrollen låter dig synkronisera restens rörelse med svarvens Z-axel, så att du inte behöver justera den manuellt med några tums mellanrum. Jag hade en kund som körde 3-fot långa aluminiumventiler för ett tag sedan, och de fick delar som var avsmalnande 0,005 tum från ände till ände eftersom de hoppade över att använda ett följestöd. När de väl lade till det, minskade deras koncentricitetsfel med 80%-game changer.
Låt oss inte heller glömma regelbundet maskinunderhåll. Jag levererar mycketHorisontell CNC-svarvochHorisontell svarvsvarvmodeller till små butiker, och de som håller koll på underhållet har mycket färre koncentricitetsproblem än de som väntar tills något går sönder. Rengör sätten varje vecka-spån och kylvätska kan fastna, vilket gör att vagnen binder och förskjuts. Smörj spindellagren enligt Fanucs schema, inte när du kommer ihåg. Och byt ut slitna delar, som chuckbackar eller tätningar, innan de orsakar problem. En chucktätning på 20 $ är mycket billigare än en dålig sats på 2 000 $ delar.
Låt oss nu prata om felsökning när du har problem med koncentricitet. Först, få inte panik - 9 gånger av 10, det är en enkel lösning. Börja med grunderna: kontrollera chuckens vridmoment, kontrollera spindelns utlopp, kontrollera verktygsförskjutningarna. Jag säger alltid åt operatörerna att arbeta från arbetsplatsen, inte tvärtom. Jag hade en kund förra månaden som fick 0,004 tums koncentricitetsfel på bultar av rostfritt stål. Han tillbringade två timmar med att kontrollera programmet, verktyget, tornet och insåg till slut att han hade dragit åt chuckbackarna ojämnt när han bytte en sats delar. Fixade det och problemet var borta på 2 minuter. Det är den typen av misstag man bara gör en gång, eller hur?
Dra också nytta av Fanuc-kontrollens inbyggda diagnostiska verktyg. De är inte bara för servicetekniker - du kan använda dem för att kontrollera spindelbelastning, axelinriktning och till och med käftförskjutningsvärden i realtid. De flesta operatörer vet inte att dessa funktioner finns, och de kan spara så mycket tid. Om du till exempel drar upp diagnosskärmen för spindelavbrott på din Fanuc-kontroll, kan du se exakt hur mycket wobbling det finns utan en indikatorlampa, vilket påskyndar kontrollerna med hälften.
Vänta, en sak till: operatörsutbildning. Jag kan förse dig med den bästa Fanuc CNC-svarven på marknaden, somFlat Bed svarvJag rekommenderar för små till medelstora delar, men om dina operatörer inte vet hur man ställer in det rätt, kommer du fortfarande att ha problem. Jag erbjuder gratis utbildning på plats för alla mina kunder, eftersom jag vet att det är det som gör skillnaden mellan en bra maskin och en fantastisk maskin. Jag lär dem inte bara hur man kör kontrollen, utan hur man felsöker koncentricitetsproblem, hur man kontrollerar arbetshållning och hur man gör enkla kalibreringar. För det mesta har butiker med välutbildade operatörer noll koncentricitetsproblem – de vet bara de små stegen som gör hela skillnaden.
I slutet av dagen är koncentricitet på en Fanuc CNC-svarv inte raketvetenskap. Det handlar om att vara konsekvent, inte klippa hörn och vara uppmärksam på de små detaljerna. Från hur du drar åt dina chuckbackar till att kontrollera stångbeståndet före installation, från att använda mjuka backar för anpassade delar till att göra regelbundna inriktningskontroller, varje steg summerar till delar som är perfekt koncentriska. Om du är trött på att skrota delar på grund av dålig koncentricitet, eller om du letar efter en pålitlig Fanuc-svarv som hjälper dig att nå dina toleransspecifikationer, tveka inte att höra av dig. Jag är här för att hjälpa dig att ta reda på vad din butik behöver, oavsett om det är en vanlig horisontell svarv, ett svarvfräscenter för fleroperationsdelar eller bara tips för att lösa de problem du redan har att göra med.
Referenser:
- Fanuc Corporation. (2022). Fanuc CNC-svarv Användarmanual: Arbetshållning och kalibrering.
- Manufacturing Engineering Society International. (2021). "Koncentricitetsfelkällor i CNC-svarvning: en fallstudie av produktion av små partier." Journal of Manufacturing Processes, vol. 67, sid. 412-421.
- Verktyg & Produktionsförening. (2023). "Bästa praxis för bearbetning med mjuk käk och arbetshållning för CNC-svarvar." TPA Technical Bulletin 108.
- Maskinistens handbok: CNC-svarvversion. (2022). Industrial Press Inc., New York.